
Selecting the right chemical reagent supplier is a critical decision that impacts product quality, operational efficiency, and regulatory compliance across manufacturing, mining, pharmaceutical, laboratory, and industrial sectors. Whether you require analytical grade reagents for quality control, industrial chemicals for production, or specialty reagents for research and development, your supplier choice directly influences product consistency, traceability, and business continuity. This comprehensive guide examines the essential factors, quality standards, and procurement strategies that chemical buyers and procurement managers should consider when evaluating and partnering with a chemical reagent supplier.
Understanding Chemical Reagent Categories and Applications
Chemical reagents serve diverse functions across multiple industries, and understanding these categories helps align supplier capabilities with your specific requirements. Reagents are generally classified by purity grade, application, and regulatory status.
Industrial Grade Reagents
Industrial grade reagents represent the largest volume category, used in manufacturing, mineral processing, water treatment, and bulk chemical production. These reagents typically meet industry-specific standards rather than analytical purity requirements, making them cost-effective for large-scale operations.
Common industrial reagent applications include:
- Mining and mineral extraction processes
- Water and wastewater treatment
- Chemical manufacturing and synthesis
- Agricultural formulations
- Food and beverage processing
Industrial operations often require bulk quantities with consistent specifications rather than ultra-high purity. A reliable chemical reagent supplier for industrial applications should demonstrate capacity for large-volume supply, flexible packaging options, and dependable logistics networks.
Analytical and Laboratory Grade Reagents
Analytical grade reagents meet stringent purity specifications required for laboratory testing, quality control, and research applications. These reagents typically conform to standards published by organizations such as the United States Pharmacopeia (USP), which defines reagent requirements for pharmaceutical and regulated testing environments.
Laboratory grade chemicals require comprehensive documentation, including certificates of analysis (COA), batch tracking, and stability data. The NIST guidance on certified reference materials explains the importance of metrological traceability and certificate interpretation when verifying reagent quality for analytical work.
Key Selection Criteria for Chemical Reagent Suppliers
Evaluating potential suppliers requires a structured approach that considers technical capabilities, quality systems, commercial terms, and operational reliability. The following criteria form the foundation of effective supplier assessment.
Quality Assurance and Certification
Quality management systems provide confidence in product consistency and regulatory compliance. When evaluating a chemical reagent supplier, examine their quality certifications, testing protocols, and documentation practices.
Essential quality indicators include:
- ISO 9001 quality management certification
- Industry-specific certifications (ISO 17025 for testing laboratories, GMP for pharmaceutical suppliers)
- Batch testing and certificate of analysis provision
- Traceability systems for raw materials and finished products
- Quality control procedures and in-process testing
A professional supplier maintains comprehensive product specifications, provides detailed safety data sheets (SDS), and implements robust quality control at receiving, production, and dispatch stages. Documentation should include batch numbers, manufacturing dates, expiry information, and test results for critical parameters.
Supply Reliability and Capacity
Operational continuity depends on consistent reagent availability. Supply interruptions can halt production, delay analytical programs, or compromise quality control schedules.
| Supply Factor | Evaluation Criteria | Business Impact |
|---|---|---|
| Inventory Management | Stock levels, safety stock, replenishment cycles | Order fulfillment speed, stockout prevention |
| Production Capacity | Manufacturing volume, scalability, backup sources | Ability to meet growing demand, project scaling |
| Distribution Network | Warehousing locations, delivery coverage, logistics partners | Lead times, freight costs, delivery reliability |
| Alternative Sourcing | Multiple manufacturing sites, secondary suppliers | Business continuity, risk mitigation |
When sourcing industrial chemicals, particularly for mining or water treatment applications, volume requirements can fluctuate significantly based on operational demands. A capable chemical reagent supplier should demonstrate flexibility in order quantities, from small laboratory packs to bulk truck loads or containerized shipments.
Technical Support and Application Expertise
Beyond product supply, technical expertise adds substantial value to the supplier relationship. Knowledgeable suppliers help optimize reagent selection, troubleshoot application issues, and identify cost-effective alternatives.
Technical support capabilities worth evaluating include:
- Application engineering and process optimization guidance
- Formulation development assistance
- Analytical method support and troubleshooting
- Material safety and handling consultation
- Regulatory compliance advice for specific jurisdictions
For specialized applications such as flotation chemistry in mining operations, a chemical reagent supplier with metallurgical expertise can recommend optimal collector, frother, and modifier combinations for specific ore types. This application knowledge differentiates commodity suppliers from strategic partners.
Procurement Best Practices and Risk Management
Effective chemical procurement balances cost optimization with quality assurance, supply security, and regulatory compliance. Implementing structured procurement processes reduces risks while ensuring value delivery.
Supplier Qualification and Auditing
Formal supplier qualification establishes baseline expectations and verifies capabilities before committing to purchase agreements. The qualification process typically includes documentation review, capability assessment, and often site audits for strategic suppliers.
Qualification steps typically include:
- Request for Information (RFI) to assess basic capabilities
- Review of quality certifications and regulatory compliance
- Sample testing and specification verification
- Reference checks with existing customers
- Site audit for major suppliers or critical materials
- Trial orders to validate quality and service levels
The WHO guidance on procurement of diagnostics and laboratory items provides valuable frameworks for evaluating reagent stability, shelf-life, and quality considerations that apply beyond diagnostic applications to general laboratory and industrial reagents.
Pricing Structure and Commercial Terms
Chemical reagent pricing reflects multiple factors including raw material costs, purity grade, packaging, order volume, and delivery terms. Understanding pricing structures helps negotiate competitive agreements while maintaining quality standards.
Transparent suppliers provide detailed quotations showing:
- Base product pricing per unit or volume
- Volume discount tiers
- Packaging options and associated costs
- Delivery charges and Incoterms
- Payment terms and conditions
- Price validity periods and adjustment mechanisms
For industrial chemicals used in mining, water treatment, or manufacturing, bulk purchasing often delivers significant cost advantages. However, inventory carrying costs, storage requirements, and product shelf-life must factor into volume decisions. A professional chemical reagent supplier can help structure supply agreements that balance unit economics with inventory optimization.
Documentation and Regulatory Compliance
Comprehensive documentation ensures regulatory compliance, product traceability, and quality verification. Documentation requirements vary by industry, application, and jurisdiction, but fundamental documents remain consistent across most sectors.
Essential documentation includes:
- Certificate of Analysis (COA) with batch-specific test results
- Safety Data Sheets (SDS) compliant with local regulations
- Product specifications and technical data sheets
- Regulatory compliance statements (where applicable)
- Handling, storage, and disposal guidelines
- Transport documentation and hazardous goods declarations
For regulated industries such as pharmaceuticals, food production, or drinking water treatment, additional documentation may include GMP certificates, food-grade certifications, or drinking water approvals. A competent chemical reagent supplier maintains current documentation and understands jurisdiction-specific requirements for your industry.
Geographic Considerations for Chemical Sourcing
Location significantly impacts logistics costs, delivery times, import procedures, and supply chain resilience. Companies operating in South Africa and broader African markets face unique considerations when selecting chemical suppliers.
Local versus International Suppliers
Sourcing strategies often involve a combination of local and international suppliers to balance availability, cost, and supply security.
Local supplier advantages:
- Shorter lead times and reduced freight costs
- Simplified import procedures and customs clearance
- Lower minimum order quantities for specialized products
- Easier communication and technical support access
- Currency stability in local transactions
International supplier advantages:
- Broader product range and specialty chemicals
- Competitive pricing on commodity chemicals
- Access to proprietary formulations
- Alternative sources for supply diversification
For operations in South Africa requiring bulk industrial chemicals, water treatment reagents, or mining chemicals, working with a local chemical reagent supplier who combines regional manufacturing with international distribution networks offers optimal flexibility. Local presence enables responsive service while international connections ensure product availability and competitive pricing.
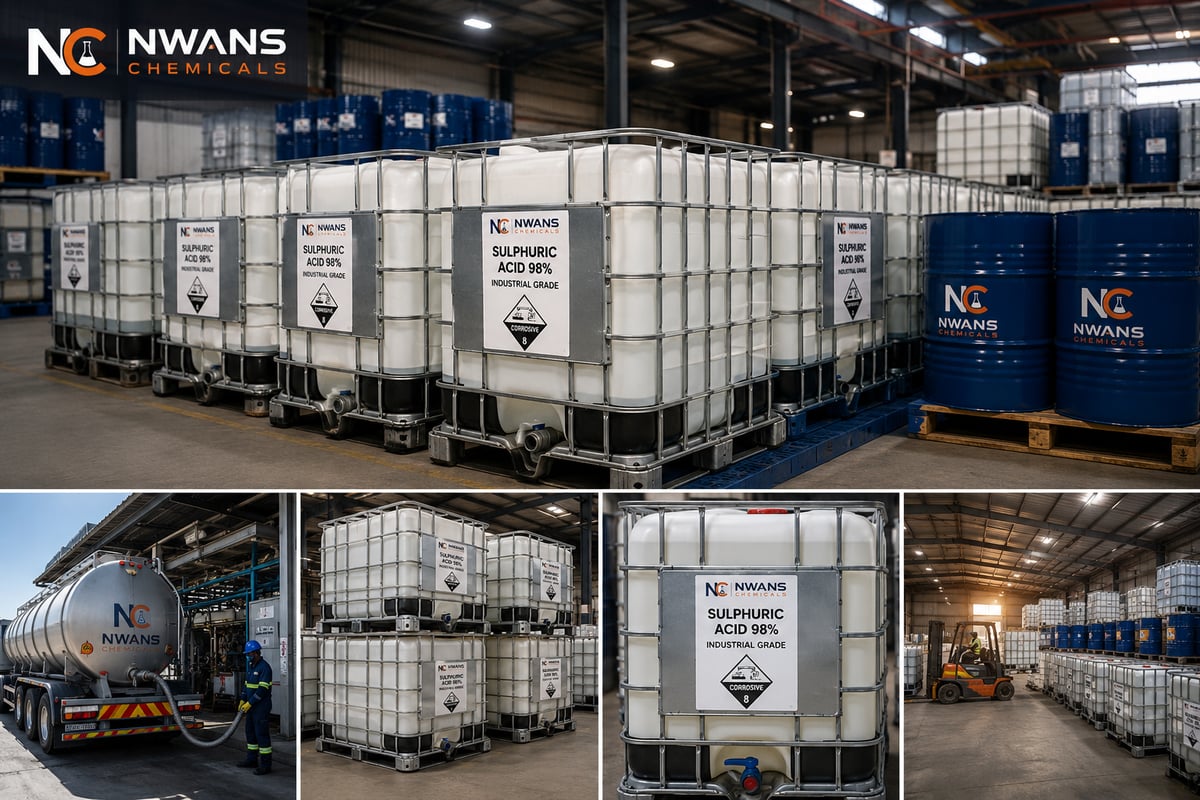
Mining operations, in particular, benefit from suppliers who understand the unique demands of mineral processing, including chemicals used in mining applications such as flotation reagents, pH modifiers, flocculants, and extraction chemicals. For example, sulphide ore processing requires specific collectors like SIBX (Sodium Isobutyl Xanthate) that must meet tight specification windows to achieve optimal recovery rates. Sulphuric Acid 98% is another critical mining chemical used extensively in leaching operations, pH control, and mineral processing across copper, gold, and uranium extraction.
Supply Chain Infrastructure and Logistics
Distribution capabilities determine whether a supplier can reliably serve your locations at acceptable cost and lead time. Comprehensive logistics infrastructure becomes particularly important for hazardous chemicals requiring specialized handling, storage, and transportation.
Evaluate supplier logistics capabilities including:
- Warehousing locations relative to your facilities
- Fleet capabilities for bulk and packaged chemicals
- Dangerous goods transport certifications and expertise
- Container loading facilities for export markets
- Emergency response procedures and incident management
For businesses requiring diverse chemical products across multiple categories, consolidation opportunities with a single supplier can reduce freight costs, simplify ordering, and streamline administration. Comprehensive suppliers offering industrial chemicals, water treatment products, mining reagents, and specialty chemicals through integrated logistics deliver operational efficiency beyond product availability.
Building Strategic Supplier Partnerships
Transactional supplier relationships focus on individual purchases, while strategic partnerships create mutual value through collaboration, planning, and continuous improvement. For critical chemicals with significant spend or operational impact, partnership approaches deliver superior outcomes.
Collaborative Planning and Inventory Management
Strategic suppliers engage in demand planning, helping anticipate requirements, optimize inventory levels, and prevent stockouts or excess inventory situations. Vendor-managed inventory (VMI) programs transfer inventory management responsibility to the supplier while maintaining agreed stock levels at customer sites.
Collaboration areas include:
- Demand forecasting and production scheduling alignment
- Safety stock optimization based on lead time and variability
- Consignment inventory arrangements for high-value or critical items
- Just-in-time delivery scheduling for operational efficiency
Continuous Improvement and Innovation
Forward-thinking chemical reagent suppliers contribute to customer success through process improvement recommendations, alternative product evaluation, and emerging technology adoption. This innovation focus extends beyond individual products to encompass sustainability, efficiency, and cost optimization.
Value-added services may include:
- Process audits and efficiency improvement recommendations
- Alternative product screening for cost reduction
- Waste minimization and sustainability initiatives
- Training programs for safe handling and optimal usage
- Market intelligence and regulatory update briefings
For water treatment operations, for example, a knowledgeable supplier might recommend switching from traditional aluminum sulfate to Poly Aluminium Chloride (PAC) for improved flocculation efficiency and reduced sludge volumes. This type of application-specific guidance demonstrates the value of technical expertise combined with product supply.
Quality Verification and Ongoing Monitoring
Supplier selection represents the beginning rather than the conclusion of quality assurance. Ongoing verification ensures continued compliance with specifications and service expectations.
Incoming Inspection and Testing
Receiving inspection procedures validate that delivered products match purchase specifications and documentation. Inspection rigor should scale with product criticality, purity requirements, and application sensitivity.
Incoming quality checks typically include:
- Visual inspection for packaging damage or contamination
- Documentation verification (COA, SDS, labels)
- Batch number and expiry date confirmation
- Physical property verification (appearance, density, pH)
- Analytical testing for critical applications (optional but recommended)
For analytical or pharmaceutical applications, independent testing of critical parameters provides additional quality assurance. Even for industrial chemicals, periodic verification testing helps detect specification drift or supply chain issues before they impact operations.
Performance Monitoring and Scorecard Systems
Systematic performance tracking quantifies supplier reliability and identifies improvement opportunities. Scorecard systems typically monitor quality, delivery, service, and commercial factors.
| Performance Category | Key Metrics | Target Benchmarks |
|---|---|---|
| Product Quality | Specification conformance rate, COA accuracy, defect rate | 99%+ conformance, zero critical defects |
| Delivery Performance | On-time delivery rate, lead time consistency, order accuracy | 95%+ on-time, ±2 days variance |
| Service Responsiveness | Quote turnaround time, technical inquiry response, issue resolution time | 24-hour quote response, 48-hour resolution |
| Commercial Competitiveness | Pricing relative to market, payment term flexibility, value-added services | Market-competitive pricing, flexible terms |
Regular supplier reviews using scorecard data facilitate constructive dialogue about performance, expectations, and improvement priorities. Top-performing suppliers earn preferred status, increased business allocation, and collaborative opportunities.
Sustainability and Responsible Sourcing
Environmental, social, and governance (ESG) considerations increasingly influence supplier selection as companies address stakeholder expectations and regulatory requirements around sustainability and corporate responsibility.
Environmental Compliance and Stewardship
Chemical suppliers should demonstrate environmental responsibility through:
- Proper waste management and disposal practices
- Emission controls and pollution prevention measures
- Water conservation and wastewater treatment
- Energy efficiency and carbon footprint reduction
- Packaging optimization and recycling programs
Transportation represents a significant environmental impact for chemical distribution. Suppliers with optimized logistics networks, route planning, and bulk delivery capabilities reduce the carbon footprint per unit delivered compared to fragmented supply arrangements.
Ethical Business Practices
Corporate social responsibility extends beyond environmental concerns to encompass labor practices, business ethics, community engagement, and governance. Responsible suppliers maintain transparent operations, fair employment practices, and ethical business conduct.
Due diligence should verify:
- Compliance with labor laws and worker safety regulations
- Anti-corruption policies and transparent business practices
- Community engagement and local economic contribution
- Supply chain transparency and conflict mineral avoidance
For businesses committed to responsible sourcing, supplier ESG performance becomes an evaluation criterion alongside traditional factors like quality, price, and delivery. Many industries now require suppliers to complete sustainability questionnaires or achieve third-party certifications demonstrating environmental and social responsibility.
Industry-Specific Considerations
Different industries impose unique requirements on chemical reagent suppliers based on regulatory frameworks, quality standards, and application demands.
Mining and Mineral Processing
Mining operations consume substantial quantities of process chemicals including flotation reagents, flocculants, pH modifiers, extractants, and tailings treatment chemicals. Mining chemical suppliers must understand metallurgy, ore characteristics, and process optimization.
Critical factors for mining chemical suppliers include:
- Metallurgical expertise and application support
- Bulk supply capabilities for high-volume consumption
- Remote site delivery to mine locations
- Technical service for process optimization
- Product consistency for stable process performance
Mining operations often involve multi-year supply agreements with volume commitments and pricing mechanisms. Suppliers with dedicated mining divisions and metallurgical support teams deliver greater value than generalist chemical distributors.
Water and Wastewater Treatment
Municipal and industrial water treatment requires chemicals meeting drinking water approvals, environmental discharge standards, and operational performance criteria. Coagulants, flocculants, pH adjusters, disinfectants, and specialty treatment chemicals must comply with local water quality regulations.
Water treatment chemical suppliers should provide:
- Products approved for potable water use (where applicable)
- Dosing guidance and jar testing support
- Regulatory compliance documentation
- Emergency supply capabilities for critical applications
- Technical troubleshooting for treatment challenges
The chemical sourcing capabilities of specialized distributors help water treatment facilities access diverse products through consolidated supply relationships, simplifying procurement while ensuring regulatory compliance.
Manufacturing and Industrial Applications
General manufacturing spans countless processes and chemical applications, from pH adjustment and cleaning to synthesis and formulation. Industrial chemical users prioritize cost-effectiveness, supply reliability, and technical performance over analytical purity.
Manufacturing operations benefit from suppliers offering:
- Broad product portfolios reducing supplier proliferation
- Flexible packaging from small containers to bulk tankers
- Technical application support
- Custom blending and formulation services
- Inventory management and consignment programs
Finding a chemical wholesaler with comprehensive capabilities and local presence simplifies procurement while maintaining competitive pricing through volume consolidation across multiple products.
Digital Tools and E-Commerce in Chemical Procurement
Technology increasingly enables efficient chemical sourcing through online platforms, digital documentation, and automated procurement systems. Modern chemical reagent suppliers leverage digital tools to enhance customer experience and operational efficiency.
Online Product Information and Ordering
E-commerce platforms provide convenient access to product information, specifications, safety documentation, and ordering capabilities. Online tools particularly benefit:
- Small to medium order quantities
- Routine repeat purchases
- Quick access to technical documentation
- Price and availability checking
- Order tracking and delivery confirmation
While complex or high-value purchases often require direct sales engagement, online platforms handle routine transactions efficiently, freeing technical resources for consultative activities.
Digital Documentation and Compliance
Electronic document management streamlines compliance documentation, COA distribution, and safety information access. Digital systems enable:
- Automated COA delivery with shipments
- Centralized SDS libraries accessible online
- Regulatory compliance documentation portals
- Batch tracking and traceability queries
- Electronic proof of delivery and quality records
Procurement Integration and Automation
Large organizations integrate supplier systems with enterprise resource planning (ERP) and procurement platforms, enabling automated ordering, electronic invoicing, and purchasing workflow management. Suppliers supporting EDI (Electronic Data Interchange) or API integrations facilitate system connectivity for streamlined procurement.
Selecting and managing the right chemical reagent supplier requires careful evaluation of quality systems, technical capabilities, supply reliability, and commercial terms while considering industry-specific requirements and sustainability commitments. By implementing structured supplier qualification, ongoing performance monitoring, and collaborative partnership approaches, businesses ensure consistent product quality, operational continuity, and value optimization. Nwans Chemicals provides comprehensive chemical sourcing, bulk supply, and technical support across industrial, mining, water treatment, and specialty applications throughout South Africa and international markets, combining local service responsiveness with competitive pricing and reliable delivery.
Leave A Comment